Cara Menangani Process Deviation pada Mesin Retort
Cara Menangani Process Deviation pada Mesin Retort
Dalam proses thermal processing, mesin retort harus bekerja berdasarkan parameter proses yang telah ditetapkan dan divalidasi. Suhu, tekanan, waktu proses, kondisi cooling, hingga konfigurasi loading dapat memengaruhi keamanan dan kualitas produk.
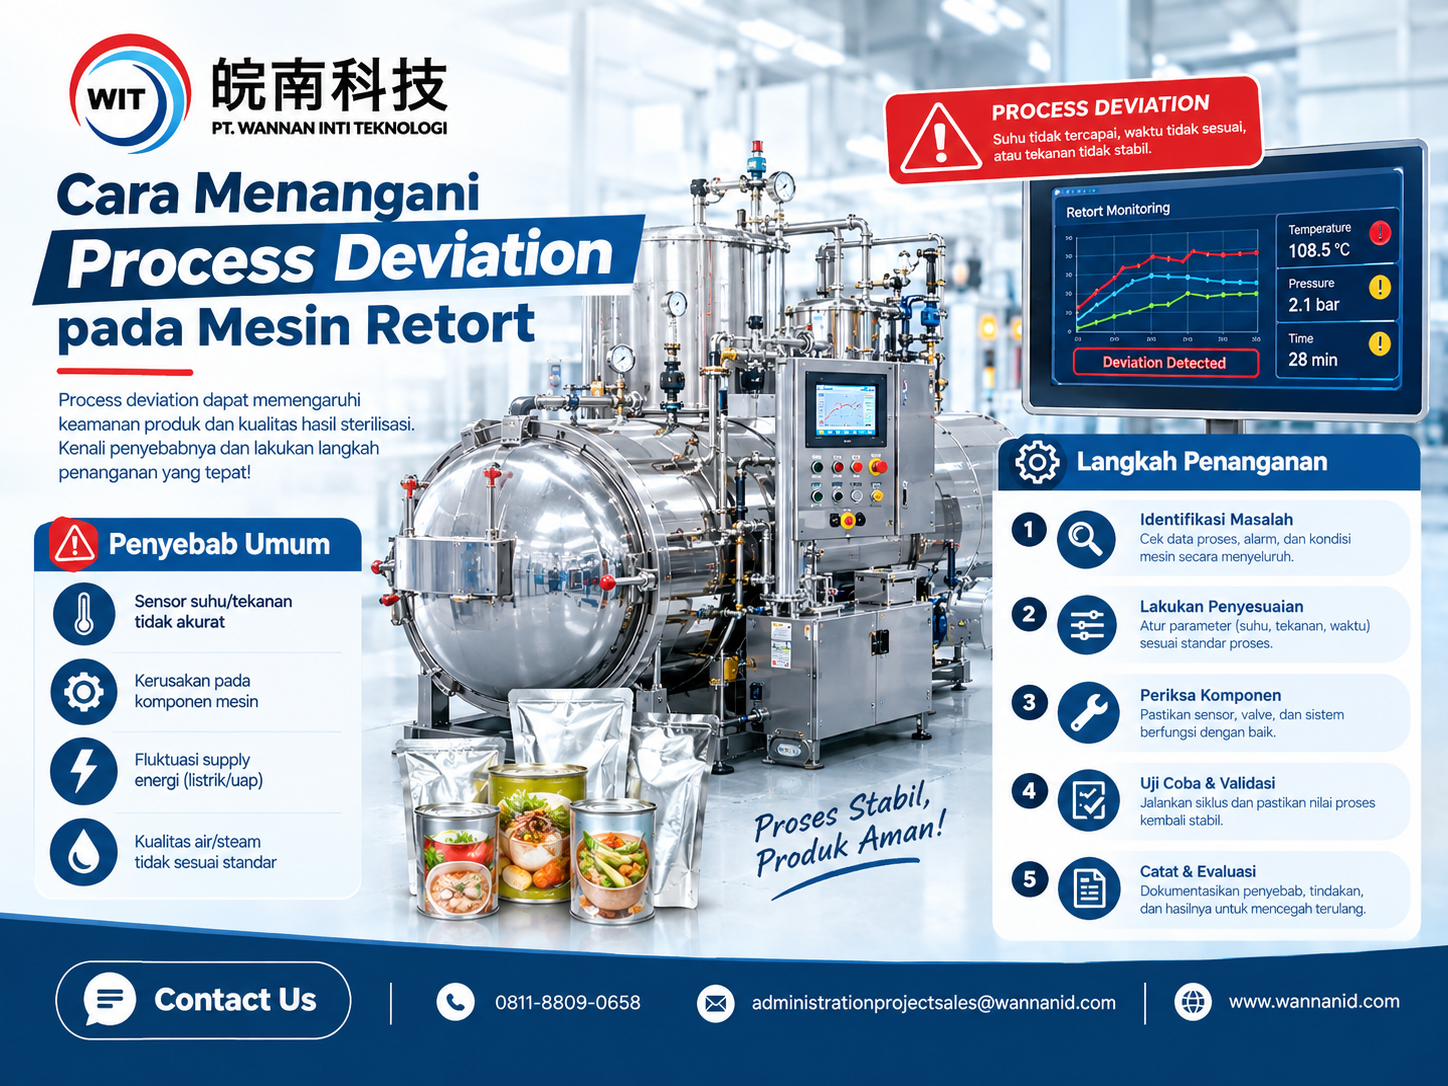
Namun dalam produksi aktual, process deviation pada mesin retort dapat terjadi. Contohnya adalah suhu proses tidak mencapai target, waktu holding lebih singkat, tekanan tidak stabil, cooling berlangsung di luar parameter, atau terjadi gangguan pada sensor dan sistem kontrol.
Process deviation tidak selalu berarti produk langsung harus ditolak. Setiap penyimpangan perlu diidentifikasi, dicatat, dievaluasi, dan ditindaklanjuti berdasarkan prosedur quality control serta proses yang telah divalidasi.
Apa Itu Process Deviation pada Mesin Retort?
Process deviation adalah kondisi ketika parameter aktual selama proses retort menyimpang dari batas atau kondisi proses yang telah ditentukan.
Beberapa contoh process deviation antara lain:
Suhu retort berada di bawah target.
Holding time tidak sesuai recipe.
Tekanan retort mengalami fluktuasi.
Proses heating berlangsung lebih lambat dari kondisi tervalidasi.
Cooling tidak berjalan sesuai parameter.
Sensor temperature atau pressure memberikan pembacaan abnormal.
Terjadi alarm pada PLC atau HMI.
Loading pattern berbeda dari konfigurasi yang telah ditetapkan.
Terjadi interruption atau downtime selama siklus retort.
Penyimpangan harus dilihat berdasarkan parameter kritis dan batas proses yang berlaku untuk produk tersebut, bukan hanya berdasarkan satu angka secara umum.
Penyebab Process Deviation pada Mesin Retort
Process deviation dapat berasal dari beberapa bagian sistem.
1. Gangguan pada Sistem Heating
Heating yang tidak mencapai kondisi yang diharapkan dapat disebabkan oleh:
Suplai steam tidak stabil.
Valve mengalami masalah.
Sistem distribusi steam tidak optimal.
Sensor temperature bermasalah.
Kondensat tidak terkelola dengan baik.
Air pocket atau non-condensable gas mengganggu perpindahan panas.
Kapasitas heating tidak sesuai kebutuhan proses.
Kondisi ini dapat menyebabkan heat penetration produk berbeda dari proses yang telah divalidasi.
2. Ketidakstabilan Tekanan
Tekanan pada retort harus dikontrol sesuai jenis proses dan kemasan.
Fluktuasi dapat dipengaruhi oleh:
Pressure control valve.
Steam supply.
Compressed air.
Venting system.
Cooling sequence.
Kondisi sealing atau package integrity.
Kesalahan pengaturan recipe.
Tekanan juga dapat menjadi penting untuk membantu menjaga integritas kemasan selama proses tertentu, terutama pada flexible packaging.
3. Kesalahan Waktu Proses
Waktu proses dapat mengalami deviation akibat:
Operator menjalankan recipe yang salah.
Timer PLC tidak berjalan sesuai program.
Gangguan komunikasi PLC-HMI.
Proses mengalami interruption.
Operator melakukan perubahan parameter tanpa prosedur yang sesuai.
Perbedaan waktu proses perlu dicatat secara jelas karena thermal exposure produk merupakan bagian penting dari evaluasi proses.
4. Masalah Sensor dan Instrumentasi
Sensor temperature dan pressure merupakan bagian penting dalam monitoring mesin retort.
Deviation dapat muncul akibat:
Sensor drift.
Sensor rusak.
Calibration tidak sesuai.
Kabel atau konektor bermasalah.
Pembacaan HMI berbeda dengan kondisi aktual.
Data logger mengalami gangguan.
Karena itu, instrumentasi perlu diperiksa dan dikalibrasi sesuai prosedur yang berlaku.
Langkah Menangani Process Deviation pada Mesin Retort
Penanganan deviation sebaiknya dilakukan secara sistematis.
1. Identifikasi dan Hentikan Perubahan yang Tidak Terkontrol
Ketika alarm atau deviation muncul, operator perlu mengikuti SOP yang telah ditetapkan.
Jangan langsung mengubah parameter secara sembarangan untuk mengejar target suhu atau tekanan.
Catat:
Waktu kejadian.
Nomor batch.
Recipe yang digunakan.
Parameter target.
Parameter aktual.
Durasi deviation.
Alarm yang muncul.
Kondisi mesin.
Tindakan operator.
Data tersebut akan menjadi dasar evaluasi berikutnya.
2. Isolasi Batch yang Terdampak
Produk yang mengalami deviation perlu diidentifikasi dan dipisahkan sesuai prosedur quality control.
Tujuannya agar produk dari batch yang terdampak tidak tercampur dengan produk yang telah memenuhi persyaratan proses.
Informasi seperti batch number, production time, retort number, dan cycle number sebaiknya dapat ditelusuri melalui batch record.
3. Evaluasi Thermal History
Evaluasi tidak cukup hanya melihat apakah suhu akhir sudah kembali normal.
Tim QC dan process engineer perlu melihat thermal history selama siklus berlangsung, termasuk:
Heating profile.
Holding temperature.
Holding time.
Cooling profile.
Pressure profile.
Data sensor.
Posisi atau konfigurasi loading.
Kondisi awal produk.
Untuk proses yang menggunakan konsep lethality seperti F₀, evaluasi harus mengacu pada nilai target dan metode perhitungan yang telah ditetapkan dalam validasi proses.
F₀ bukan angka universal untuk semua produk. Targetnya bergantung pada karakteristik produk, kemasan, ukuran, formulasi, initial temperature, loading configuration, heat penetration, dan target keamanan mikrobiologis.
4. Lakukan Root Cause Analysis
Setelah deviation diketahui, cari penyebab utamanya.
Metode yang dapat digunakan antara lain:
5 Why Analysis
Contoh:
Temperature deviation → steam supply tidak stabil → control valve tidak merespons → actuator bermasalah → diperlukan inspeksi actuator.
Atau dapat menggunakan:
Fishbone Diagram.
Pareto Analysis.
Trend Analysis.
Historical Data Analysis.
Tujuannya bukan hanya memperbaiki batch yang terdampak, tetapi mencegah deviation yang sama terjadi kembali.
5. Periksa Kondisi Mesin
Setelah proses selesai, lakukan pemeriksaan pada komponen terkait.
Beberapa bagian yang dapat diperiksa:
Komponen Hal yang Diperiksa
Temperature sensor Akurasi dan calibration
Pressure sensor Pembacaan pressure
Steam valve Respons buka/tutup
Control valve Stabilitas kontrol
Pump Flow dan kondisi operasi
Piping Kebocoran atau blockage
Drain Kondisi pembuangan condensate
PLC Alarm dan logic program
HMI Recipe dan parameter
Data logger Kelengkapan historical data
Pemeriksaan harus disesuaikan dengan jenis deviation yang terjadi.
Peran PLC dan HMI dalam Menangani Deviation
Sistem PLC dan HMI pada mesin retort dapat membantu mendeteksi dan merekam penyimpangan secara lebih cepat.
Parameter yang dapat dimonitor antara lain:
Temperature.
Pressure.
Process time.
Heating rate.
Cooling temperature.
Alarm.
Valve status.
Pump status.
Recipe.
Batch number.
Dengan historical data, tim dapat membandingkan kondisi aktual dengan cycle sebelumnya.
Misalnya, jika heating pada beberapa batch sebelumnya berlangsung stabil tetapi tiba-tiba membutuhkan waktu lebih lama, data tersebut dapat menjadi indikasi awal adanya masalah pada steam supply, valve, sensor, atau sistem distribusi panas.
Pentingnya Batch Record dalam Process Deviation
Setiap cycle retort sebaiknya memiliki batch record yang lengkap.
Informasi yang dapat dicatat meliputi:
Batch number.
Produk.
Recipe.
Tanggal dan waktu proses.
Retort yang digunakan.
Loading configuration.
Initial temperature.
Heating temperature.
Holding time.
Pressure.
Cooling parameter.
Alarm.
Deviation.
Tindakan koreksi.
Hasil evaluasi QC.
Dokumentasi ini membantu proses traceability dan mempermudah investigasi ketika terjadi penyimpangan.
Corrective Action dan Preventive Action
Penanganan deviation sebaiknya dibagi menjadi dua bagian.
Corrective Action
Corrective action bertujuan menangani masalah yang sedang terjadi.
Contohnya:
Memeriksa sensor.
Memperbaiki valve.
Melakukan recalibration.
Memeriksa steam supply.
Membersihkan filter.
Memperbaiki sistem drain.
Mengisolasi batch yang terdampak.
Preventive Action
Preventive action bertujuan mengurangi kemungkinan masalah terulang.
Contohnya:
Menjadwalkan calibration sensor.
Preventive maintenance valve.
Pemeriksaan steam system.
Verifikasi recipe.
Training operator.
Review alarm limit.
Monitoring trend parameter.
Pemeriksaan condensate management.
Evaluasi loading configuration.
Jangan Langsung Menambah Waktu Proses
Salah satu kesalahan yang perlu dihindari adalah langsung menambah holding time setiap kali terjadi temperature deviation.
Langkah tersebut tidak otomatis menyelesaikan masalah.
Jika terjadi deviation, terlebih dahulu perlu diketahui:
Seberapa besar penyimpangannya.
Berapa lama berlangsung.
Pada tahap proses mana terjadi.
Bagaimana thermal history produk.
Apakah parameter kritis lainnya ikut berubah.
Apakah proses masih berada dalam kondisi yang dapat diterima berdasarkan prosedur dan validasi.
Perubahan process parameter harus melalui prosedur yang sesuai dan, bila diperlukan, evaluasi serta revalidasi proses.
Strategi Mencegah Process Deviation pada Mesin Retort
Pencegahan dapat dilakukan dengan kombinasi teknologi, maintenance, dan prosedur kerja.
Preventive Maintenance
Lakukan pemeriksaan berkala terhadap:
Sensor temperature.
Pressure sensor.
Valve.
Pump.
Steam system.
Drain system.
Safety devices.
PLC dan HMI.
Electrical system.
Calibration
Sensor yang digunakan untuk monitoring parameter proses harus dikalibrasi sesuai jadwal dan prosedur yang berlaku.
Calibration record juga perlu disimpan untuk mendukung traceability.
Recipe Management
Gunakan recipe management untuk mengurangi risiko operator memasukkan parameter yang tidak sesuai.
Recipe sebaiknya memiliki kontrol akses sehingga perubahan parameter kritis dapat dilacak.
Real-Time Monitoring
Monitoring real-time memungkinkan operator mengetahui perubahan parameter sejak awal.
Alarm dapat digunakan untuk memberi peringatan ketika parameter mendekati atau melewati batas yang telah ditentukan.
Operator Training
Operator perlu memahami:
Cara menjalankan cycle.
Fungsi setiap parameter.
Cara membaca alarm.
Prosedur ketika terjadi deviation.
Cara mencatat batch record.
Kapan harus menghubungi maintenance atau QC.
Operator sebaiknya tidak melakukan perubahan parameter kritis di luar SOP.
Contoh Alur Penanganan Process Deviation
Alur sederhana dapat dibuat sebagai berikut:
Deviation Detected → Record Data → Identify Affected Batch → Isolate Product → Review Thermal History → QC/Process Evaluation → Root Cause Analysis → Corrective Action → Verification → Preventive Action → Close Deviation
Dengan alur tersebut, setiap deviation dapat ditangani berdasarkan data dan prosedur, bukan hanya berdasarkan perkiraan operator.
Checklist Penanganan Process Deviation
Gunakan checklist berikut sebagai referensi:
Nomor batch sudah dicatat.
Waktu deviation sudah dicatat.
Parameter target diketahui.
Parameter aktual tersimpan.
Alarm telah diperiksa.
Batch terdampak telah diidentifikasi.
Thermal history telah direview.
Sensor diperiksa.
Valve dan steam system diperiksa.
Cooling system diperiksa bila relevan.
Root cause analysis dilakukan.
Corrective action ditentukan.
Preventive action ditentukan.
QC melakukan evaluasi dan disposition sesuai prosedur.
Seluruh dokumentasi deviation disimpan.
FAQ
Apa yang dimaksud process deviation pada mesin retort?
Process deviation adalah penyimpangan parameter aktual dari kondisi proses yang telah ditentukan, misalnya suhu, tekanan, waktu, heating profile, atau cooling profile.
Apakah produk langsung harus dibuang jika terjadi deviation?
Tidak selalu. Produk perlu diidentifikasi dan dievaluasi berdasarkan data proses, prosedur quality control, dan kriteria disposition yang berlaku.
Apakah F₀ dapat digunakan untuk mengevaluasi deviation?
F₀ dapat menjadi salah satu parameter evaluasi untuk proses yang memang menggunakan konsep lethality tersebut. Target F₀ harus berasal dari proses yang telah ditetapkan dan divalidasi untuk produk terkait.
Bagaimana PLC membantu mencegah process deviation?
PLC dapat mengontrol sequence dan parameter proses, sedangkan HMI dapat menampilkan parameter, alarm, recipe, dan historical data sehingga penyimpangan lebih mudah dideteksi dan ditelusuri.
Apa penyebab paling umum process deviation pada retort?
Penyebab dapat berasal dari steam supply, valve, sensor, pressure control, condensate management, cooling system, recipe, loading configuration, instrumentasi, maupun kesalahan operasional.